DEDESO GmbH
Sofort-Anfrage
EINSTIEG
Ich bin im Einkauf Ich bin in der Konstruktion Ich brauche einen Fertiger Bauteilprobleme anderer Fertigung Kostenloser Bauteil-Check
VERFAHREN
Feinguss MIM-Teile Druckguss 3D-Wachsmodelle Werkzeuge Anwendungsbeispiele Alle Technologien
DATEN & REGELN
Verfahrensvergleich Werkstoffdatenbank Gestaltungsrichtlinien Korrosionsklassen ISO 9227
WERTANALYSE
PILOT — Wertanalyse im Sprint 4S — Category Check Gussteile Projektablauf in fünf Stufen Kostenstruktur & Break-even
ZUSAMMENARBEIT
Leistungsübersicht Projektablauf in fünf Stufen Service-Level
UNTERNEHMEN
Über uns Qualität & Zertifizierung FAQ Insights Whitepaper
Anwendungsbeispiele · Serienproduktion

Neun Projekte. Neun unterschiedliche Ausgangslagen.

Jedes Beispiel beschreibt ein abgewickeltes Bauteilprojekt — anonymisiert und mit Zustimmung des Kunden. Enthalten sind Ausgangszustand, Entscheidungsweg und die Wirkung auf Kosten, Qualität und Lieferfähigkeit.

Kundenname, Artikelnummer und Preise nennen wir nicht. Was wir nennen, sind Werkstoff, Gewicht, Stückzahl und Toleranzklasse — die vier Angaben, an denen Sie erkennen, ob Ihr Bauteil vergleichbar liegt.

4 Verfahren im Vergleich bewertet
7 von 9 Projekten haben das Verfahren gewechselt
ISO 9001:2015 · TÜV NORD CERT
VERFAHREN
BRANCHE

9 von 9 Projekten

Verriegelungshebel aus Feinguss mit Rastsegment und bearbeiteter Lagerbohrung A.01
Beschlagtechnik · Verriegelung

Verriegelungshebel

Feinguss
Werkstoff
1.4404 (316L)
Bauteilgewicht
19,4 g
Jahresstückzahl
60.000
Toleranzklasse
VDG P690 D2 · DCTG 5
AUSGANGSLAGE

Der Hebel bestand aus drei Teilen: ein Zinkdruckgussträger und zwei gestanzte Laschen, verschraubt. Die Toleranzkette lief über drei Fügestellen, das Funktionsmaß wurde in der Montage nachgestellt.

ENTSCHEIDUNG

Verfahrensvergleich Feinguss gegen Zinkdruckguss und MIM. Feinguss gewann, weil die Geometrie einteilig gießbar ist und der Edelstahl die Korrosionsanforderung ohne Beschichtung erfüllt.

ERGEBNIS

Ein Teil statt drei, Toleranzkette von vier Maßen auf eins, Montageschritt und Beschichtung entfallen.

Schaltgabel-Träger aus MIM mit Innenverzahnung und zwei Gabelarmen A.02
Automotive · Oldtimer-Ersatzteil

Schaltgabel-Träger

MIM
Werkstoff
FN02 (MIM-2200)
Bauteilgewicht
18,4 g
Gesamtbedarf
8.000
Toleranzklasse
± 0,3 % vom Nennmaß
AUSGANGSLAGE

Nachfertigung für eine Fahrzeugbaureihe, die seit Jahrzehnten aus der Serie ist. Das Originalteil war ein Schmiedeteil, das Gesenk existiert nicht mehr — Vorlage war ein gebrauchtes Altteil. Gesamtbedarf rund 8.000 Stück für die Ersatzteilversorgung.

ENTSCHEIDUNG

Geometrie per 3D-Scan am Altteil erfasst und auf MIM übertragen. Bei 8.000 Stück trägt ein MIM-Werkzeug nur, wenn der Gesamtbedarf in einem Los läuft — genau so wurde disponiert. Kritisch war die Sinterunterstützung der langen, dünnen Gabelpartie.

ERGEBNIS

Verfügbarkeit wiederhergestellt, Bedarf in einem Los abgesichert. Innenverzahnung direkt im Sinterteil, Zerspanung nur an zwei Funktionsflächen. Die Entscheidung fiel über den Gesamtbedarf, nicht über eine Jahresmenge.

Feinguss-Ventilkörper aus Edelstahl mit bearbeiteten Anschlussgewinden A.03
Hydraulik / Pneumatik · Ventilkomponenten

Ventilkörper

Feinguss
Werkstoff
1.4408 (CF8M)
Bauteilgewicht
240 g
Jahresstückzahl
12.000
Toleranzklasse
DCTG 6 · Dichtfläche bearbeitet
AUSGANGSLAGE

Der Körper war eine Schweißkonstruktion aus drei Teilen. Bei der Druckprüfung fiel regelmäßig ein Teil der Charge wegen Undichtigkeit an einer Schweißnaht aus.

ENTSCHEIDUNG

Feinguss statt Schweißkonstruktion, weil die Innenkontur gießbar ist und der Werkstoff unverändert bleiben konnte. Bearbeitungszugabe nur auf den beiden Dichtflächen.

ERGEBNIS

Keine Schweißnaht im drucktragenden Bereich, Druckprüfung ohne Ausfall, Nacharbeit an den Nähten entfällt vollständig.

Gehäusedeckel aus Zinkdruckguss mit Dichtnut und vier Senkbohrungen A.04
Maschinenbau · Antrieb

Gehäusedeckel

Zinkdruckguss
Werkstoff
ZP0410 (Zamak 5)
Bauteilgewicht
145 g
Jahresstückzahl
90.000
Toleranzklasse
DCTG 5
AUSGANGSLAGE

Der Deckel kam aus dem Aluminiumdruckguss. Die Dichtfläche und die Lagerbohrung mussten spanend nachgearbeitet werden, weil die erreichbare Maßhaltigkeit nicht ausreichte.

ENTSCHEIDUNG

Wechsel auf Zinkdruckguss. Das Gewicht spielte in der Anwendung keine Rolle, die feinere Abbildung und die engere Toleranzklasse dagegen sehr.

ERGEBNIS

Lagerbohrung im Gusszustand innerhalb der Toleranz, Bearbeitung auf die Dichtfläche beschränkt, Werkzeugstandzeit höher als im Aluminium.

Verstellhebel aus MIM mit Lagerauge, Anlaufbolzen und bearbeiteter Rastnase A.05
Beschlagtechnik · Sichtteil

Verstellhebel

MIM
Werkstoff
1.4404 (316L)
Bauteilgewicht
12,6 g
Jahresstückzahl
45.000
Toleranzklasse
± 0,3 % vom Nennmaß
AUSGANGSLAGE

Das Teil entstand im Feinguss. Die sichtbare Fläche musste geschliffen und poliert werden, um die Oberflächenanforderung zu erreichen — zwei Arbeitsschritte nach dem Guss.

ENTSCHEIDUNG

MIM, weil das Bauteil klein und die Stückzahl hoch genug ist. Entscheidend war der Nachweis, dass die Sichtfläche im Sinterzustand die geforderte Rauheit hält.

ERGEBNIS

Schleifen und Polieren entfallen, Oberfläche direkt aus dem Prozess, Maßstreuung über die Charge deutlich geringer.

Verteilerblock als 3D-gedrucktes Wachsmodell und als fertiges Feingussteil A.06
Hydraulik / Pneumatik · Anlauf vor Werkzeugfreigabe

Verteilerblock

3D-Wachsmodelle
Werkstoff
1.4404 (316L)
Bauteilgewicht
310 g
Jahresstückzahl
25 Muster, dann 3.500
Toleranzklasse
DCTG 6
AUSGANGSLAGE

Die Serie sollte anlaufen, das Wachsspritzwerkzeug war aber noch nicht freigegeben. Gleichzeitig standen zwei Kanalvarianten zur Auswahl, die am Prüfstand entschieden werden mussten.

ENTSCHEIDUNG

Beide Varianten als 3D-gedrucktes Wachsmodell, gegossen im späteren Serienwerkstoff. Die Entscheidung fiel am gemessenen Durchfluss, nicht am CAD-Modell.

ERGEBNIS

Erstteile nach drei Wochen statt nach acht, Variantenentscheidung vor der Werkzeugvergabe, Serie danach mit Wachswerkzeug aus derselben Geometrie.

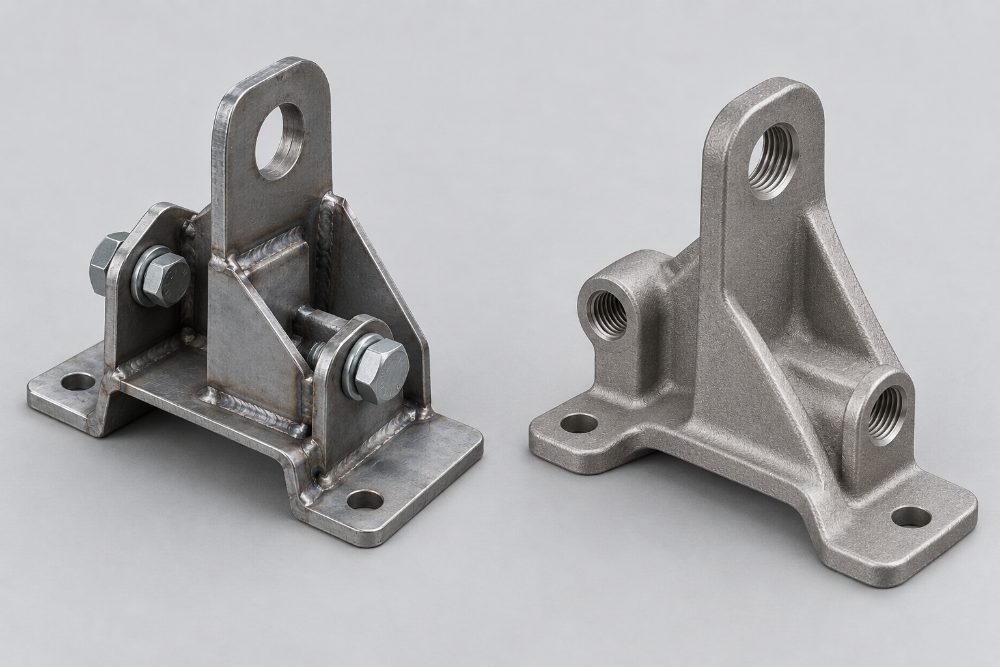
Geschweißte Halter-Baugruppe aus drei Teilen neben dem einteiligen Feingussteil A.07
Automotive · Halter

Halter, Wertanalyse

Feinguss
Werkstoff
1.4404 (316L)
Bauteilgewicht
34 g
Jahresstückzahl
40.000
Toleranzklasse
VDG P690 D3 · DCTG 6
AUSGANGSLAGE

Die Baugruppe bestand aus mehreren Einzelteilen, die gefügt und anschließend oberflächenbehandelt wurden. Jedes Teil hatte eigene Prüfmerkmale und einen eigenen Lieferanten.

ENTSCHEIDUNG

Wertanalyse mit Substitution: Aus der gefügten Baugruppe wurde ein werkzeugfallendes Formteil im korrosionsbeständigen Werkstoff, damit entfiel die Oberflächenbehandlung.

ERGEBNIS

Prozesskomplexität deutlich reduziert, Oberflächenbehandlung entfällt, Gesamtkosten des Bauteils 40 % niedriger.

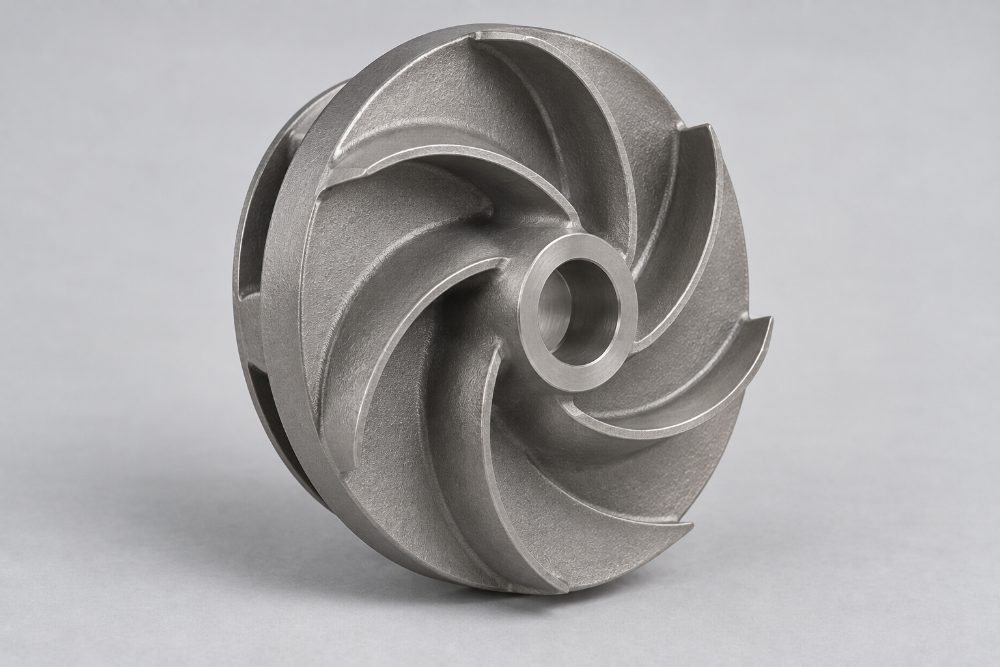
Pumpenlaufrad aus Edelstahl-Feinguss mit sieben gekrümmten Schaufeln A.08
Maschinenbau · Ersatzteil ohne Werkzeug

Pumpenlaufrad

3D-Wachsmodelle
Werkstoff
1.4408 (CF8M)
Bauteilgewicht
1,9 kg
Jahresstückzahl
6 bis 10
Toleranzklasse
DCTG 7
AUSGANGSLAGE

Die Maschine läuft weiter, das Laufrad war aber seit Jahren nicht mehr beschaffbar: Der Vorlieferant hatte das Wachswerkzeug verschrottet, Zeichnungen lagen nur als Papierkopie vor.

ENTSCHEIDUNG

Geometrie aus dem Altteil aufgenommen und als CAD-Modell aufgebaut, daraus das Wachsmodell gedruckt. Ein Werkzeug hätte sich bei dieser Stückzahl nie amortisiert.

ERGEBNIS

Ersatzteil im Originalwerkstoff verfügbar, Nachbau jederzeit aus der Datei, keine Werkzeuginvestition.

Tragarm aus Feinguss in 1.4542 mit bearbeiteter Lagerbohrung und Gabelauge A.09
Beschlagtechnik · Werkstoffsubstitution

Tragarm

Feinguss
Werkstoff neu
1.4542 (17-4PH)
Vorheriges Verfahren
Schmieden
Werkstoffzustand
ausscheidungsgehärtet
Zeichnungsstand
125954_03.01
AUSGANGSLAGE

Der Tragarm kam als Schmiedeteil. Der Ausschuss entstand nicht in der Fertigung, sondern erst in der Montage beim Kunden — und damit an der teuersten Stelle der Kette.

ENTSCHEIDUNG

Statt die Schmiedekontur nachzubessern, lief eine VA/VE-Prüfung über das ganze Bauteil. Ergebnis war eine Werkstoffsubstitution: 1.4542 erreicht die geforderte Festigkeit ausscheidungsgehärtet — die Faserlage des Schmiedeteils ist dafür nicht nötig, das Teil kann konturnah gegossen werden.

ERGEBNIS

Montageausschuss beseitigt, Werkstoff auf die Belastung ausgelegt statt auf das Umformverfahren, Geometrie gegossen statt geschmiedet und nachbearbeitet.

Alle gezeigten Projekte wurden nach den jeweils vereinbarten Prüfumfängen abgewickelt — Erstmusterprüfbericht nach VDA-Band 2, auf Anforderung PPAP. Qualitätsstandards im Detail →

Ihr Bauteil könnte das nächste Beispiel hier sein.

Wir dokumentieren jede Serieneinführung anonymisiert — vorausgesetzt, Sie wollen zeigen, was technisch möglich ist. Schicken Sie die Zeichnung, wir bewerten das Verfahren.

Projekt besprechen → PILOT-Wertanalyse
Passt dazu
VERGLEICH
Verfahren im Vergleich

Stückzahlfenster, Toleranzen, Werkstoffe und Kostenstruktur auf einer Basis.

Ansehen →
WERTANALYSE
PILOT — bis zu zehn Bauteile

Verfahren, Werkstoff und Kostenkorridor je Bauteil — als Bericht, nicht als Angebot.

Ansehen →
LAUFENDE SERIE
Reklamationsanalyse

Feldprobleme an Bauteilen und Baugruppen — auch von anderen Fertigern.

Ansehen →