
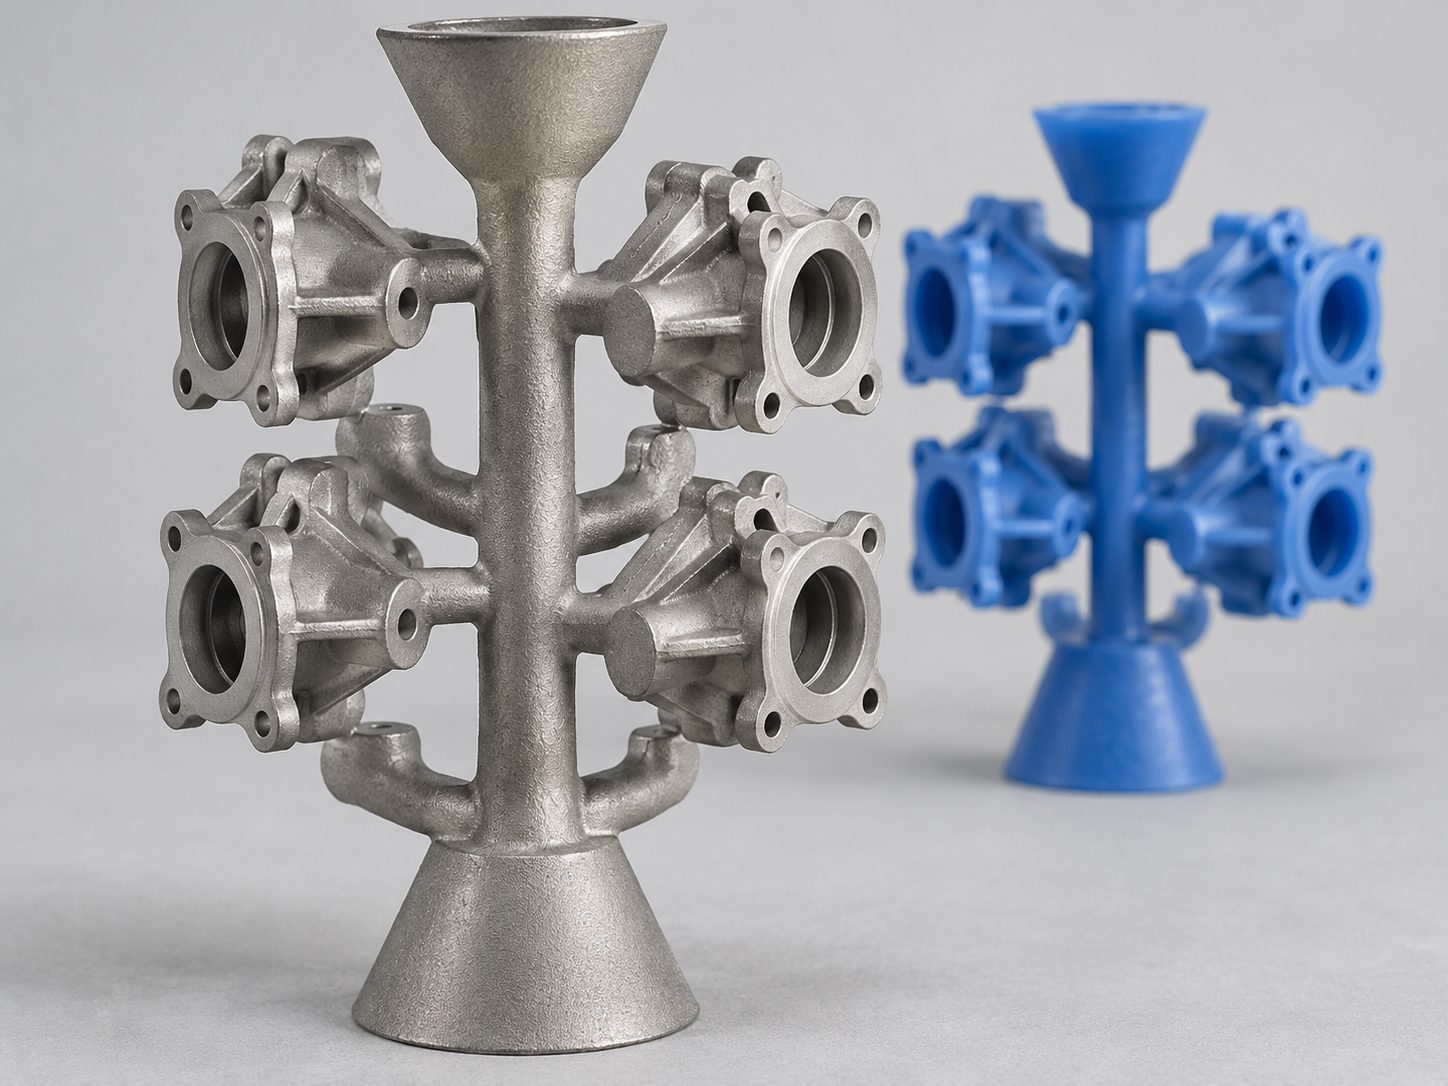
Kein Werkzeug heißt: keine Vorentscheidung.
Ein Wachsspritzwerkzeug bindet Geld und legt die Geometrie fest, bevor sie erprobt ist. Ohne Werkzeug verschiebt sich diese Entscheidung dorthin, wo sie hingehört — ans Ende der Erprobung.
Entscheiden, bevor das Werkzeug steht
Sie testen am realen Werkstoff — Festigkeit, Korrosion und Nachbearbeitung verhalten sich wie in der Serie.
Ersatzteile ohne vorhandenes Werkzeug
Das Ersatzteil entsteht im selben Verfahren und Werkstoff wie das Original — kein Austauschteil zweiter Güte.
Was Sie erwarten können.
Oberhalb von etwa 500 bis 600 Stück kumuliert rechnet sich das Wachsspritzwerkzeug. Der Wechsel ist unkritisch: Werkstoff und Prozess bleiben gleich, nur die Urform ändert sich — die Erprobungsergebnisse behalten ihre Gültigkeit.
Von der Datei zum Feingussteil.
CAD prüfen
Wir bewerten das Modell auf Gießbarkeit, Wandstärken und Anschnitt — dieselbe DFM-Prüfung wie vor einem Werkzeugbau.
Wachsmodell drucken
Das Modell entsteht direkt aus den Daten. Keine Form, keine Werkzeugkorrekturschleife, keine Mindestmenge.
Serienprozess
Einbetten, Ausschmelzen, Gießen, Trennen, Nachbehandeln — der reguläre Feingussablauf im Serienwerkstoff.
Prüfen und liefern
Maßprüfung nach Ihrer Zeichnung, auf Wunsch Erstmusterprüfbericht. Nachbestellungen laufen über dieselben Daten.
Wann sich der Weg lohnt.
Was der Weg ohne Werkzeug wirklich ändert.
Nur die Urform ist anders: Das Wachsmodell kommt aus dem Drucker statt aus dem Spritzwerkzeug. Gießen, Entformen, Wärmebehandlung und Prüfung laufen im regulären Feingussprozess — der Werkstoff ist derselbe.
Der Vergleich rechnet sich über die kumulierte Stückzahl, nicht über den Einzelpreis. Bis etwa 500 bis 600 Teile gewinnt der Druck, darüber das Werkzeug.
Richtwerte für ein mittelgroßes Edelstahlteil. Die Break-even-Stückzahl verschiebt sich mit Bauteilgröße, Modellkomplexität und Werkzeugkonzept — wir rechnen sie bauteilbezogen.
Eine STEP-Datei reicht für die Einschätzung.
Wir prüfen Gießbarkeit und Werkstoff und sagen Ihnen, ob der gedruckte Weg trägt — oder ab welcher Menge das Werkzeug die bessere Entscheidung ist.
Was zu gedruckten Wachsmodellen gefragt wird.
Was ist der Vorteil gegenüber klassischen Wachsmodellen?
Es entfällt das Wachsspritzwerkzeug — und damit die größte Einzelinvestition am Anfang eines Feinguss-Projekts. Das Modell wird direkt aus dem CAD gedruckt, danach läuft das Teil durch den regulären Feingussprozess: gleiche Keramikschale, gleicher Serienwerkstoff, gleiche Wärmebehandlung. Geometrieänderungen kosten nur eine neue Datei statt einer Werkzeugänderung, und Sie erhalten Teile ab Stückzahl 1.
Wie genau sind gedruckte Wachsmodelle?
Der Druck selbst arbeitet mit Schichtdicken von etwa 16 bis 32 Mikrometern. Am fertigen Gussteil bestimmt jedoch der Feingussprozess die Maßhaltigkeit, nicht der Druck — die erreichbaren Toleranzen entsprechen deshalb weitgehend dem klassischen Feinguss nach DIN EN ISO 8062-3 und VDG P690. Sichtbare Schichtstrukturen auf der Oberfläche sind möglich; wo das funktionsrelevant ist, wird die Fläche nachbearbeitet.
Wofür lohnt sich das Verfahren besonders?
Für Erstmuster und Funktionsprototypen im Serienwerkstoff, für Kleinserien unterhalb der Werkzeugschwelle, für Varianten eines Bauteils ohne je eigenes Werkzeug — und für Ersatzteile nach Serienende, wenn das Werkzeug nicht mehr existiert. In allen vier Fällen ist der Weg schneller und günstiger als eine Werkzeuginvestition.
Weitere Antworten zu Stückzahlen, Werkstoffen und Werkzeugen: alle häufigen Fragen →
Konturnahe Bauteile mit hoher Oberflächenqualität und breitem Werkstofffenster — vom Einzelmuster bis zur Serie.
Ansehen →Wachs- und Druckgusswerkzeuge — konzipiert für die Serie, nicht nur für das Erstmuster.
Ansehen →Werkstoffdatenbank, Toleranzleiter und Gestaltungsrichtlinien für alle Verfahren.
Ansehen →